 | (全国服务热线) 13798477253 |

地址:广东省东莞市东坑镇角社村角祥路17号后
手机:13798477253(吴先生)
电话:0769-82766196
传真:0769-82766396
邮箱:szzyg66@126.com
网址:www.dgys-hardware.com
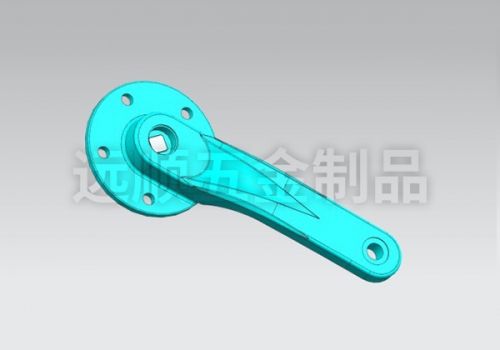
异形锻件大多结构不规则,厚薄截面差异大,带有拐角、凹槽、偏心或者镂空结构,相比常规规则锻件,成型难度更高,也是锻造工艺里技术门槛较高的品类。异形件锻造的难点集中在金属流动、模具设计、残余应力、尺寸管控与缺陷防控多个维度。
首要难点是金属材料流动控制。异形件截面厚薄突变,转角、深槽位置金属流动阻力大,锻压过程材料填充不充分,容易产生缺料、边角充不满缺陷。尖角位置应力集中,金属流动转向时易产生金属折叠,折叠属于内部隐蔽缺陷,肉眼很难发现,在承受交变载荷时,会从缺陷位置萌生裂纹,造成零件失效。想要保证金属流线连续,需要前期工艺仿真预判,合理设计坯料形状、锻压顺序。
二,异形锻件残余应力复杂,尺寸稳定性难把控。零件各个区域变形量不一样,锻造完成后应力分布杂乱无章。在后续热处理和机加工过程中,应力释放不均衡,工件容易出现回弹、翘曲、孔位偏移,造成公差超标。标准化热处理参数无法直接套用,需要针对异形结构定制热处理曲线,降低变形风险。
三,模具设计与损耗管控难度提升。异形轮廓对模具型腔结构要求复杂,型腔转角、凹槽位置应力集中,高温高压下模具磨损快,容易出现崩角,模具加工成本、试模周期都会增加。模具脱模角度、圆角设计、润滑方案都需要反复调试,试模次数明显多于普通锻件。
四,定位、检测与批量一致性问题。异形件缺少规整基准面,锻造毛坯以及后续机加工装夹定位困难,容易定位偏移。复杂轮廓尺寸多,常规检测手段难以快速完成全尺寸核验。批量生产时,每一件坯料温度、金属流动存在微小差异,容易出现单件之间尺寸、性能不一致,对生产过程参数管控要求严苛。
除此之外,异形件厚薄悬殊,锻造加热环节温度均匀性不好把控,薄壁区域升温快,容易过热晶粒粗大;厚大区域升温慢,变形不充分,进一步加剧组织不均匀。
异形件锻造,需要从前期工艺模拟、坯料设计、模具优化、锻造参数、热处理方案到成品检测全链条管控。只有把金属流动、应力释放、模具保护做好,才能降低折叠、缺料、变形等缺陷,稳定保障异形锻件力学性能与尺寸精度。


 淘宝旺旺