 | (全国服务热线) 13798477253 |
地址:广东省东莞市东坑镇角社村角祥路17号后
手机:13798477253(吴先生)
电话:0769-82766196
传真:0769-82766396
邮箱:szzyg66@126.com
网址:www.dgys-hardware.com
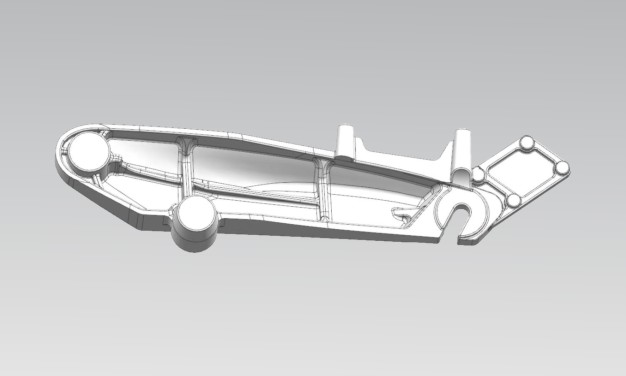
锻造加工完整主线流程:下料,坯料加热,锻造成型(制坯、终锻),切边冲孔,冷却,热处理,清理除鳞,无损探伤、尺寸检验。不同工艺自由锻、模锻、碾环在锻打环节工序有差异,但基础链路一致。
1.下料:
按锻件毛坯重量,锻造余量,烧损量计算料重,从棒材、钢锭上截取坯料。
常用方式:锯切(带锯、圆锯,端面平整,主流),剪切,气割。
要点:
棒材优先锯切,避免气割造成端面过热、裂纹。
坯料截面、长度公差管控,料重偏差会造成模锻缺料或飞边过大。
下料后检查裂纹、夹杂,缺陷坯直接剔除。
2.加热:
目的:提升金属塑性,降低变形抗力,便于锻打,热锻是常用形式。
管控核心:
升温速度:合金钢、高碳钢不能急速升温,防止热应力开裂。
锻造温度区间:在始锻温度到终锻温度之间完成锻打,温度太高晶粒粗大、过烧报废,温度太低变形抗力大,易产生冷裂纹。
升温保温:坯料芯部温度均匀后才能出炉。
风险:过热晶粒粗大,过烧晶界熔化,不可逆报废,表面氧化、脱碳。
温锻、冷锻工序无高温加热,冷锻直接常温成型。
3.锻打塑性成型,核心工序:
分为制坯、终锻两步(模锻典型),自由锻工序按需组合:镦粗、拔长、冲孔、扭转。
制坯:预变形,把坯料初步分配金属,避免终锻折叠、充不满,辊锻、压扁都是制坯方式。
终锻:在模膛或砧面打到接近成品形状。
碾环属于特殊锻打:镦粗冲孔制坯后,进入碾环机径向、轴向轧制扩环。
开式模锻会产生飞边,飞边起到阻力作用,帮助金属充满模腔,后续需要切边,闭式模锻无飞边,对坯料重量精度要求很高。
4.切边、冲孔:
模锻件锻完后,利用切边模切除飞边,带孔锻件冲掉连皮。
切边分热切、冷切,大件、高硬度材料多用热切,避免切边裂纹,自由锻一般不需要专门切边。
5.锻后冷却:
锻件离开设备后的冷却方式直接影响内应力和金相。
空冷:碳钢、低合金钢常用。
坑冷、堆冷:缓冷,合金钢,防止冷却过快开裂。
快冷:控温冷却,配合后续热处理工艺。
禁止随意水冷高合金锻件,易开裂。冷却后锻件内部存在锻造残余应力,硬度不均,不能直接精加工。
6.热处理,锻造配套关键工序:
目的:消除锻造残余应力,细化晶粒,调控硬度与韧性,满足力学性能,强度、冲击、疲劳。
锻造常用热处理:
正火:加热到奥氏体区后空冷,细化晶粒,均匀组织,降低内应力,改善切削性能,多用于碳钢、低合金锻件。
退火:加热保温后慢冷却,大幅降低硬度,消除应力,适合高合金钢。
调质:淬火、高温回火,获得回火索氏体,强度韧性综合性能好,是销轴、齿轮、风电锻件、轴承环常用。
还有回火、等温退火等工艺,按图纸性能要求选用。
锻造热处理不等于成品表面淬火,调质是锻件毛坯调质,后续还可以单独做表面淬火、渗碳。
7.清理除氧化皮:
热处理后表面有氧化皮,抛丸、喷砂、酸洗,抛丸是工业主流,同时可检出表面裂纹。
8.检验探伤:
外观、尺寸检查,重要受力锻件做无损检测,MT磁粉探伤查表面裂纹,UT超声波探伤查内部疏松、裂纹、夹杂,合格后流转机加工。
简短对比参考:
自由锻:下料,加热,反复镦粗、拔长、冲孔,冷却,热处理,清理探伤。
热模锻:下料,加热,制坯,终锻,切边,冷却,热处理,清理探伤。
碾环:下料,加热,镦粗冲孔,碾环轧制,冷却,热处理,清理探伤。


 淘宝旺旺